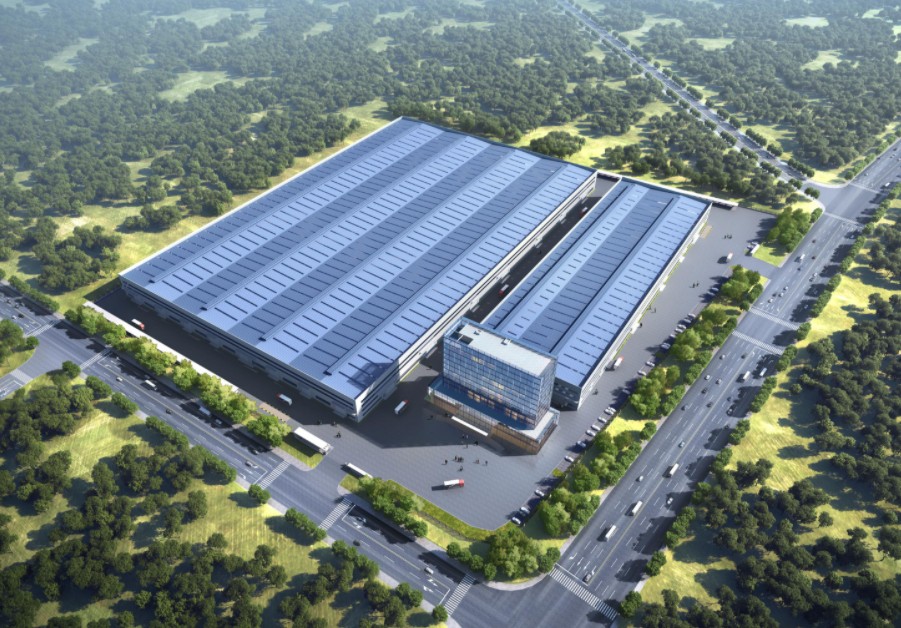
番茄红素作为一种天然的功能性色素,因其强大的抗氧化性和多种健康益处而备受关注。随着人们对健康意识的提升,市场对番茄红素的需求持续增长。传统的从番茄中直接提取的方法存在资源依赖性强、环境破坏大等问题,因此利用微生物发酵法生产番茄红素成为行业发展的新趋势。本文将详细介绍如何设计一个高效、环保且具有经济效益的番茄红素发酵工厂。

一、项目背景与目标
1.市场需求驱动:番茄红素广泛应用于食品添加剂、保健品及医药领域,其卓越的抗癌、抗衰老功效使其在全球市场上供不应求。然而传统提取工艺受限于原料季节性和地域性,难以满足规模化需求。通过构建现代化发酵工厂,可实现全年连续生产,突破产能瓶颈。
2.技术可行性支撑:近年来,合成生物学技术的发展为微生物代谢工程提供了精准工具。例如,在酿酒酵母中导入关键基因(如CrtB/CrtI),并优化甲羟戊酸途径相关酶表达,可显著提升番茄红素产量。研究显示,过表达tHMG1、BTS1-ERG20和SaGGPS基因后,工程菌株ZD-L-201的产量较初始菌株提高77倍,达到13.23 mg·L⁻¹;结合高密度两相发酵体系,产量进一步增至135.21 mg·L⁻¹。这一突破为工业化生产奠定了坚实基础。
3.设计核心指标:以年产20吨番茄红素为目标,设计年工作时间300天,采用玉米淀粉作为主要碳源,利用三孢布拉霉或改良后的酿酒酵母进行发酵。预期产品纯度≥95%萃取率95%皂化率75%最终形成深红色晶体形态。
二、工艺流程规划
1.上游发酵阶段
菌种选育与驯化:优先选择高产稳定的工程菌株(如ZD-L-201),并通过适应性进化增强其对工业环境的耐受性。同时建立种子库管理系统,确保菌种遗传稳定性。
培养基配制:基于LB培养基优化配方,添加适量氨苄青霉素维持质粒稳定性。关键参数包括pH6.5、温度25℃、搅拌速度270r/min,以及精确控制的溶氧水平。采用流加策略补充营养物,避免底物抑制效应。
发酵罐设计:选用不锈钢材质的反应器,配备在线监测系统实时调控DO(溶解氧)、pH值和温度。例如,在50L规模实验中已验证通过调控碳氮源比例可使产量从2.57g/L提升至7.01g/L。放大至12m³级别时需注意传质效率与混合均匀性的平衡。
2.下游分离纯化
细胞破碎与预处理:采用研磨法联合酶解法实现高效破壁,释放胞内产物。喷雾干燥技术可将湿菌体制成干粉,便于储存运输。
溶剂萃取工艺:使用乙酸乙酯作为萃取剂,控制料液比为1:50(w/v),经多级逆流萃取可获得高浓度粗品。后续通过皂化反应去除杂质,再经结晶精制得到纯度达96.94%的产品。
循环经济模式:引入水和菌渣回收系统,将发酵废液处理后回用于下一批次生产。实验室数据显示,自循环至第4次时单位成本降低29.6%化学需氧量排放减少64%实现绿色制造
三、设备选型与布局
1.主要设备清单
序号 设备名称 功能描述 选型依据
1 种子培养罐 扩大培养优质菌种 容积匹配接种量需求
2 主发酵罐 承载核心生物转化过程 材质符合GMP标准
3 离心机 固液分离 处理量适配生产节拍
4 喷雾干燥塔 制备微胶囊菌粉 粒径分布均匀性控制
5 HPLC分析仪 产品质量检测 灵敏度与重复性认证
2.车间布局原则:遵循“顺向流程、逆向物流”的理念,按原料进厂→发酵→提取→包装的顺序布置生产线,缩短物料搬运距离。洁净区与非洁净区分区管理,防止交叉污染。
四、经济效益分析
1.成本构成拆解:原材料成本占比约40%(主要为玉米淀粉和氮源物质),能耗占25%,人工及维护费用占15%。通过优化工艺参数(如缩短发酵周期至6天),可降低单位产品的综合成本。
2.投资回报预测:假设设备总投资为X万元,按年产20吨计算若市场价格为Y元/克,则年产值可达Z亿元。结合行业平均利润率预计静态回收期不超过3年,动态回收期受市场需求波动影响较小。
五、环境保护与安全措施
1.废水处理方案:采用厌氧-好氧组合工艺处理高浓度有机废水,出水水质达到国家一级排放标准。回收的沼气可用于厂区供暖实现能源梯级利用。
2.废气治理对策:针对萃取工序产生的挥发性有机物(VOCs),设置活性炭吸附装置进行末端治理,确保排放浓度低于限值。
3.安全生产规范:制定严格的操作规程定期开展应急演练。重点监控高压蒸汽灭菌锅、高速离心机等高危设备的安全运行状态。
六、创新亮点总结
本设计方案融合了多项前沿技术:一是采用合成生物学手段构建超级菌株,突破传统菌种的性能局限;二是开发智能化控制系统,实现发酵过程自动化调控;三是践行循环经济理念,构建资源节约型生产模式。这些创新点不仅提升了生产效率还降低了环境负荷,使企业在激烈的市场竞争中脱颖而出。
番茄红素发酵工厂的设计是一个系统工程,需要综合考虑菌种性能、工艺参数、设备配置、环境保护和经济效益等多个因素。通过科学合理的设计和优化,可以实现高效、稳定地生产高品质的番茄红素产品满足市场的需求,同时为企业带来良好的经济效益。
相关推荐
熟食加工车间净化工程设计规范:合规标准、布局要点、施工验收指南
随着食品安全监管日趋严格,熟食、即食食品加工车间必须通过标准化净化工程建设,满足SC生产许可、GB 14881-2025、GB 50687食品洁净用房规范要求。熟食产品无二次灭菌、易滋生细菌、保质期短,对车间洁净度、通风排风、洁污分流、消杀体系要求极高。
万级VS十万级净化车间区别:洁净等级参数、行业应用、造价运维最全对比
净化车间万级与十万级是工业GMP洁净工程中最常用的两大等级,分别对应ISO 7、ISO 8国际洁净标准,广泛应用于医药、食品、化妆品、精密电子、医疗器械等行业。很多企业在厂房建设改造时,难以区分万级和十万级净化车间的粒子参数、微生物限值、换气次数、施工标准及适用场景。
各行业工业厂房设计特点|电子/食品/化工/机械/医药厂房差异化设计标准
工业厂房设计没有通用标准,不同行业生产工艺、环境要求、安全规范、洁净等级差异极大,直接决定厂房布局、材质选型、通风消防、水电配套方案。科学的行业定制化厂房设计,是保障生产安全、提升产能效率、满足合规验收、降低运维成本的核心基础。本文详细拆解电子制造、食品加工、化工、机械制造、医药五大主流行业工业厂房设计核心特点、合规要点与差异化设计规范,为企业新建、改造工业厂房提供可落地的专业参考,适配各地工业建筑验收标准。
肉制品实验室设计原则|合规分区、安全防控、高效布局全套标准
肉制品实验室是肉类食品菌落检测、兽药残留、重金属、添加剂及感官品质核验的核心场所,直接决定肉制品食品安全管控精度与检测数据公信力。肉制品实验室设计区别于普通食品实验室,需适配肉类解冻、均质、高脂废水处理、微生物防控等特殊工况,严格遵循GB/T 32146.3、GB 19489、GB 4789.1等国家规范,坚持科学分区、环境可控、安全合规、高效实用的核心原则。本文系统详解肉制品实验室全套设计标准、施工要点与合规细节,为企业新建、改造肉制品检测实验室提供可落地的专业参考。
自来水厂工艺设计全套流程、核心要点及发展趋势
随着城市化进程的加快,自来水作为居民生活和工业生产的重要基础资源,其安全、稳定和高效供应变得至关重要。自来水厂作为保障水质、确保供水安全的核心环节,其工艺设计直
医疗器械厂房车间设计装修要求
医疗器械厂房车间的设计装修有一套较严格的标准,总体上包括以下几个方面: 1. **环境洁净度与控制**:医疗器械的生产环境需要维持特定的洁净度和环境管理。根据器
厂房设计费用解析:每平方米报价背后的多维因素
当企业筹备新厂房建设时“厂房设计费用多少钱一平方米?”往往是首个跃入脑海的关键问题。这个看似直接的询问背后却牵涉着一系列复杂而多变的考量因素。简单粗暴地给出一个
洁净厂房给排水设计难点有哪些?深度解析与应对策略
洁净厂房给排水系统是隐形的“洁净生命线”,看似基础,却直接决定车间水质安全、环境洁净、验收合规、生产稳定。水质管控不严、管道密封疏漏、排水防倒灌缺失、压力不稳、消防兼容不当,都会成为洁净车间的致命短板。 企业在洁净厂房规划建设阶段,需摒弃普通厂房装修思维,采用专业洁净工程专属设计标准,精准攻克各项设计难点。四川华盛兴邦工程设计公司专注各类高等级洁净厂房给排水系统定制化设计与施工,以合规、安全、长效、低运维为核心,助力企业打造高标准洁净生产环境。
化妆品无尘车间洁净等级要求|GMPC合规标准与分区选型指南
化妆品无尘车间洁净等级,是守护产品安全、规避质量风险、合规生产经营的核心秘密防线。不同品类化妆品风险差异极大,唯有精准匹配洁净等级、科学分区布局、规范系统建设、常态化运维管控,才能从源头杜绝微生物与粉尘污染,生产出安全、稳定、高品质的日化产品。
医用级无尘车间净化装修注意事项|设计施工合规全要点
医用级无尘车间属于高要求的系统性净化工程,从选址规划、材料选型、施工密封、净化暖通系统,到后期运维管理,每一环都直接关系合规性与生产安全。单纯追求低价,很容易出现密封缺陷、微生物超标、无法通过GMP核查等问题,造成高额返工损失。